 es

 English
 русский
 Français
 Español
 عربى

 Obtener una cuota
¿Cómo puede una máquina de soldadura por puntos por resistencia mejorar la consistencia de la soldadura?
Fecha:Sep 25, 2026
La soldadura por puntos por resistencia se utiliza a menudo cuando es necesario unir dos o más láminas de metal en puntos definidos. El proceso puede parecer sencillo, pero producir soldaduras similares en un conjunto depende de varias condiciones que funcionan juntas. Un cambio en la entrada eléctrica, la presión del electrodo, el espesor de la lámina o el contacto de la superficie puede alterar la forma en que se desarrolla el calor en la unión.
Por lo tanto, para los equipos de producción, la consistencia de la soldadura no se controla mediante una sola configuración. El estado de los electrodos, el ajuste entre láminas, la distancia entre soldaduras cercanas y la forma en que se verifica el proceso pueden afectar la unión terminada. Una máquina de soldadura por puntos por resistencia debe funcionar en condiciones que permanezcan razonablemente estables de un punto de soldadura a otro.
Observar estos factores por separado hace que sea más fácil identificar por qué las soldaduras pueden cambiar durante la producción y qué partes del proceso merecen mayor atención.
¿Cómo afecta la corriente de soldadura a la formación de soldaduras por puntos?
La corriente eléctrica suministra el calor necesario para formar una soldadura entre láminas de metal en contacto. Cuando la corriente pasa a través de la unión, la resistencia en el área de contacto hace que se desarrolle calor. La cantidad de calor afecta el desarrollo del área unida durante el ciclo de soldadura.
Un ajuste de corriente demasiado bajo para el material y la disposición de las juntas puede no generar suficiente calor para una conexión sólida. Si se aumenta la corriente sin considerar las otras condiciones, puede ocurrir un calentamiento excesivo alrededor del área de contacto. Esto puede provocar marcas no deseadas, expulsión de material o cambios en la forma de la zona soldada.
Por lo tanto, la corriente debe considerarse junto con:
- Grosor de la chapa y combinación de materiales.
- Condición del electrodo
- Fuerza del electrodo
- tiempo de soldadura
- Contacto superficial entre las hojas.
La relación entre estos factores es importante porque cambiar una condición puede alterar el efecto de otra. Por ejemplo, un cambio en el contacto del electrodo puede afectar el camino seguido por la corriente. En consecuencia, el mismo ajuste de la máquina puede producir un resultado diferente cuando la punta del electrodo ha cambiado de forma o cuando las hojas no están muy juntas.
Para una producción consistente, es mejor tratar la corriente como parte de un grupo de condiciones de soldadura conectadas en lugar de como un control aislado.
¿Por qué es importante el tiempo de soldadura para el desarrollo de pepitas?
El tiempo que la corriente pasa a través de la junta afecta la forma en que se acumula el calor dentro de las láminas. Un período de soldadura corto puede limitar la generación de calor, mientras que un período más largo permite que se acumule más calor alrededor del área de unión.
La relación no es simplemente una cuestión de alargar el período de soldadura. El calor puede extenderse más allá del área de unión prevista cuando el proceso continúa durante demasiado tiempo. Esto puede aumentar el marcado de la superficie y puede cambiar la forma de la región soldada.
El tiempo de soldadura también interactúa con la corriente. Un cambio en uno puede alterar el efecto del otro. Es por eso que cambiar el período de soldadura sin considerar la condición actual existente puede producir un resultado inesperado.
Al verificar el tiempo de soldadura, el personal de producción puede prestar atención a:
- Si el área unida se desarrolla consistentemente de un punto a otro.
- Si las marcas visibles cambian durante la soldadura repetida
- Si el material muestra signos de calentamiento excesivo.
- Si se producen cambios después de que la máquina ha estado funcionando durante un período de tiempo
Un proceso estable depende de mantener la relación entre la corriente y el tiempo de soldadura adecuada para la disposición particular de la lámina. No se puede aplicar automáticamente el mismo enfoque a todas las combinaciones de materiales y espesores.
¿Cómo cambia la fuerza del electrodo el resultado de la soldadura?
La fuerza del electrodo determina la firmeza con la que se mantienen unidas las láminas durante la soldadura. También afecta la condición de contacto entre el electrodo y la pieza de trabajo.
Si la fuerza cambia, el área de contacto también puede cambiar. Esto influye en cómo pasa la corriente a través de la articulación y cómo se desarrolla el calor. Demasiada presión puede reducir la resistencia eléctrica en el área de contacto, mientras que una presión insuficiente puede permitir el movimiento o un mal contacto entre las láminas.
El electrodo debe sujetar las láminas con suficiente firmeza para que la unión permanezca estable durante el ciclo de soldadura. Al mismo tiempo, la presión debe funcionar con las condiciones eléctricas seleccionadas en lugar de considerarse por separado.
| factor de proceso | Posible efecto en la articulación. | que observar |
|---|---|---|
| corriente de soldadura | Cambia la generación de calor en el área de contacto. | Formación de soldadura y condición de la superficie. |
| tiempo de soldadura | Cambia la acumulación de calor. | Forma y consistencia de la zona unida. |
| Fuerza del electrodo | Cambia el contacto entre electrodo y lámina. | Estabilidad y sangría visible. |
| Condición del electrodo | Cambia la superficie de contacto. | Variación entre soldaduras repetidas. |
El contacto mecánico es particularmente importante cuando se unen varias láminas en secuencia. Si la fuerza varía entre los puntos de soldadura, las condiciones de contacto resultantes también pueden variar. Esto puede hacer que soldaduras similares se vean o se comporten de manera diferente.
Por lo tanto, se debe considerar una máquina de soldadura por puntos por resistencia junto con la condición mecánica de sus electrodos y la forma en que esos electrodos se unen a la pieza de trabajo.
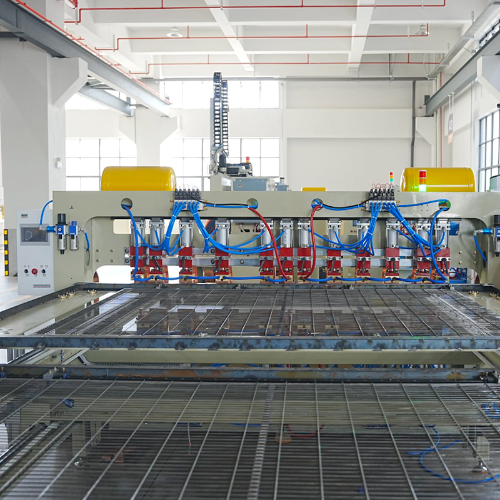
¿Qué sucede cuando las puntas de los electrodos se desgastan?
Las puntas de los electrodos se presionan repetidamente contra láminas de metal y se exponen al calor. Con el tiempo, sus superficies de contacto pueden cambiar. La punta puede volverse más ancha, menos uniforme o diferente de su condición original.
Este cambio es importante porque el área de contacto influye en la distribución y la presión de la corriente. Una punta desgastada puede extender el contacto sobre un área más grande, cambiando la forma en que se desarrolla el calor en la articulación. Si las dos puntas de los electrodos no permanecen en condiciones similares, el resultado de la soldadura también puede volverse menos consistente.
Las señales de que el estado de los electrodos merece atención pueden incluir:
- Cambios en la apariencia de las marcas de soldadura.
- Variación creciente entre puntos de soldadura cercanos
- Un cambio en la forma del contacto.
- Mayor dificultad para mantener condiciones de soldadura similares
- Desgaste visible en la superficie del electrodo.
Por lo tanto, el mantenimiento de los electrodos está relacionado con la consistencia de la soldadura en lugar de ser una tarea separada del equipo. La inspección regular puede ayudar a identificar cambios antes de que se noten debido a una variación más amplia en las juntas terminadas.
También importa el estado de ambos electrodos. La alineación, la superficie de contacto y el desgaste deben considerarse juntos porque un par desigual puede crear diferentes condiciones de presión y contacto en lados opuestos de la lámina.
¿Cómo afecta el espesor de la lámina a las condiciones de soldadura por puntos?
El espesor de la lámina cambia la cantidad de material que debe atravesar el calor antes de que se pueda desarrollar una junta. También puede afectar la rapidez con la que el calor se aleja del área de soldadura.
Cuando se unen láminas de diferentes espesores, las condiciones eléctricas y mecánicas en la zona de contacto pueden no ser idénticas en ambos lados. Por lo tanto, una configuración que funcione para una disposición de hojas puede requerir un ajuste cuando cambia la combinación de espesores.
El espesor debe considerarse junto con el material en sí. Dos láminas con dimensiones similares aún pueden responder de manera diferente si su comportamiento eléctrico y térmico es diferente.
La disposición de las hojas también importa. Por ejemplo, unir dos láminas de espesor similar presenta una condición diferente a unir una lámina delgada a una lámina sustancialmente más gruesa. La posición del punto de soldadura y la forma en que se sujetan las láminas pueden afectar aún más el resultado.
Por esta razón, la preparación de la producción debe identificar la combinación real de láminas antes de establecer las condiciones de soldadura. Mantener conjuntos similares dentro de grupos de materiales claramente definidos también puede facilitar el seguimiento de los cambios en el proceso.
¿Por qué los espacios en las láminas pueden causar soldaduras por puntos débiles?
Las láminas deben permanecer en estrecho contacto alrededor del punto de soldadura previsto. Un espacio entre ellos cambia la forma en que se transfiere la presión y puede hacer que el proceso de unión sea menos estable.
Pueden producirse pequeños espacios debido a la forma, manipulación, formación o ensamblaje del material. Incluso cuando las láminas parecen colocadas correctamente, puede permanecer una separación local alrededor de un punto de soldadura.
Cuando hay un espacio, es posible que los electrodos necesiten cerrar las láminas antes de que se establezca la condición de contacto deseada. Esto cambia el comportamiento mecánico del proceso y puede afectar la forma en que se desarrolla el calor.
Antes de soldar, se puede prestar atención a:
- Si las sábanas están muy juntas
- Si los bordes o las secciones formadas se han movido
- Si la sujeción mantiene la articulación en posición
- Si el punto de soldadura está ubicado en un área plana y estable.
- Si los ensamblajes repetidos muestran un ajuste similar
Un mal ajuste de las sábanas puede confundirse con un problema de ajuste de la máquina. Es posible que ajustar el tiempo de corriente o de soldadura no resuelva el problema subyacente cuando las láminas en sí no están colocadas de manera consistente.
Es por eso que la preparación de juntas tiene una conexión directa con el desempeño de una máquina de soldadura por puntos por resistencia. El contacto estable le da al proceso de soldadura una condición inicial más consistente.
¿Cómo afecta el espaciado de soldadura a las soldaduras por puntos cercanas?
Un solo conjunto puede requerir muchos puntos de soldadura en lugar de una unión aislada. La posición de cada punto puede influir en las condiciones alrededor de los puntos cercanos, particularmente cuando la soldadura se realiza repetidamente a lo largo de la misma área.
Cuando las soldaduras se colocan muy juntas, el calor de un punto de unión puede afectar el material circundante. Por lo tanto, la siguiente operación de soldadura puede comenzar en una condición térmica diferente a la anterior.
El espaciado de las soldaduras también se relaciona con la disposición física del conjunto. Los puntos colocados demasiado cerca de un borde, una sección formada u otra área de unión pueden tener condiciones de contacto diferentes a las de los puntos colocados en una sección más abierta.
Una forma práctica de considerar la ubicación de la soldadura es examinar la relación entre cada punto y su entorno:
| Factor de ubicación de soldadura | Condición a considerar | Posible preocupación |
|---|---|---|
| Distancia desde otra soldadura | Calor cercano y estado del material. | Variación entre puntos adyacentes |
| Distancia desde el borde de la hoja | Material circundante disponible | Cambios en el comportamiento conjunto. |
| Posición en la hoja formada | Forma y acceso | Contacto desigual del electrodo |
| orden de soldadura | Calor previo en la zona | Condiciones cambiantes entre puntos |
La secuencia de soldadura también puede ser importante. Pasar de un punto a otro siguiendo un patrón constante puede ayudar a que el proceso sea más fácil de monitorear. Si la secuencia cambia con frecuencia, las diferencias entre puntos pueden resultar más difíciles de identificar.
¿Cómo pueden las comprobaciones de proceso mantener consistentes las soldaduras por puntos?
La consistencia depende de mantener varias condiciones dentro de un proceso controlado. En lugar de centrarse únicamente en la soldadura terminada, los controles de producción pueden seguir las condiciones que conducen a ella.
Una rutina de inspección útil puede incluir la configuración de la máquina, el estado de los electrodos, el ajuste de la lámina, la posición de la soldadura y las características visibles de la soldadura. Estos controles no tienen por qué ser complicados. Su propósito es identificar cambios tempranos y conectarlos con una posible causa.
El proceso se puede revisar a través de varias áreas:
- Estado del equipo: Compruebe si los electrodos permanecen alineados y si sus superficies de contacto han cambiado.
- Estado del material: Confirme que la combinación de láminas prevista y el estado de la superficie sigan siendo consistentes.
- Ajuste conjunto: Compruebe si las láminas permanecen correctamente colocadas antes de soldar.
- Secuencia de soldadura: Mantenga constante el movimiento entre los puntos de soldadura cuando el ensamblaje requiera uniones repetidas.
- Aspecto de la soldadura: Esté atento a cambios en sangrías, marcas, formas u otras características visibles.
Cuando una soldadura comienza a diferir de las uniones cercanas, cambiar varias configuraciones a la vez puede dificultar la identificación de la causa. Un proceso de ajuste controlado hace que sea más fácil conectar un cambio en la soldadura con un cambio en la condición de soldadura.
El mismo principio se aplica cuando un Máquina de soldadura por puntos de resistencia se utiliza en diferentes ensamblajes. El espesor del material, la disposición de las láminas, el estado de los electrodos y los requisitos de soldadura pueden variar, por lo que el proceso debe considerarse de acuerdo con la unión real en lugar de tratarse como una rutina fija.
La soldadura por puntos consistente está relacionada en última instancia con la interacción entre las condiciones eléctricas, el contacto mecánico, la condición de los electrodos, el espesor del material, el ajuste de la lámina y la colocación de la soldadura. Mantener estos factores visibles durante la producción hace que sea más fácil reconocer por qué una soldadura puede diferir de otra y dónde las condiciones del proceso pueden necesitar atención.
Artículos recomendados
Productos relacionados
-
-
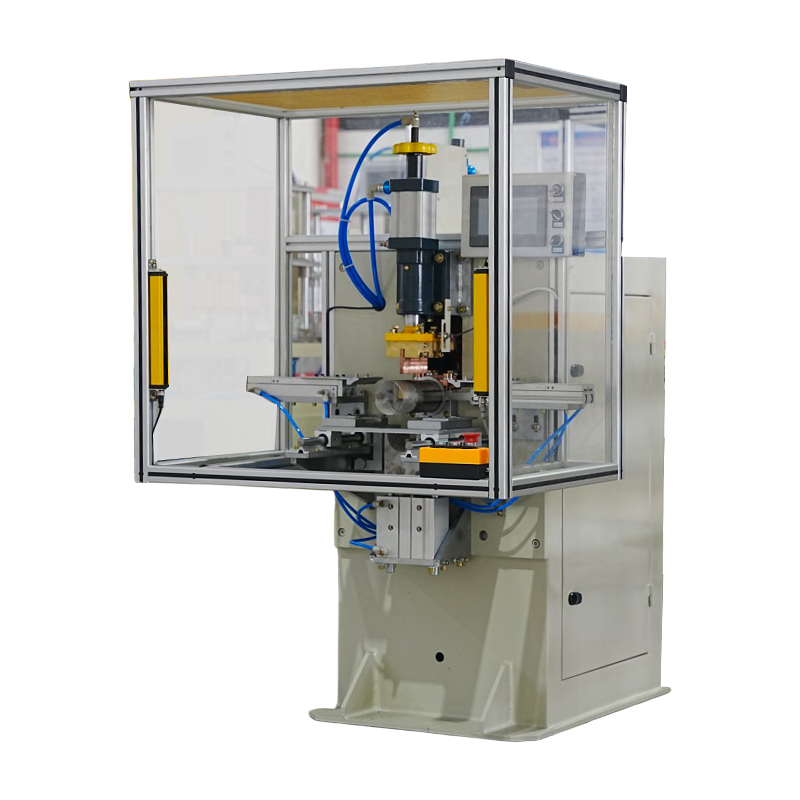
La máquina integrada de laminado y soldadura para portaplumas combina a la perfección el laminado y la soldadura en un único proceso automatizado. Con servomotores de precisión y herramientas personal...
Ver detalles -
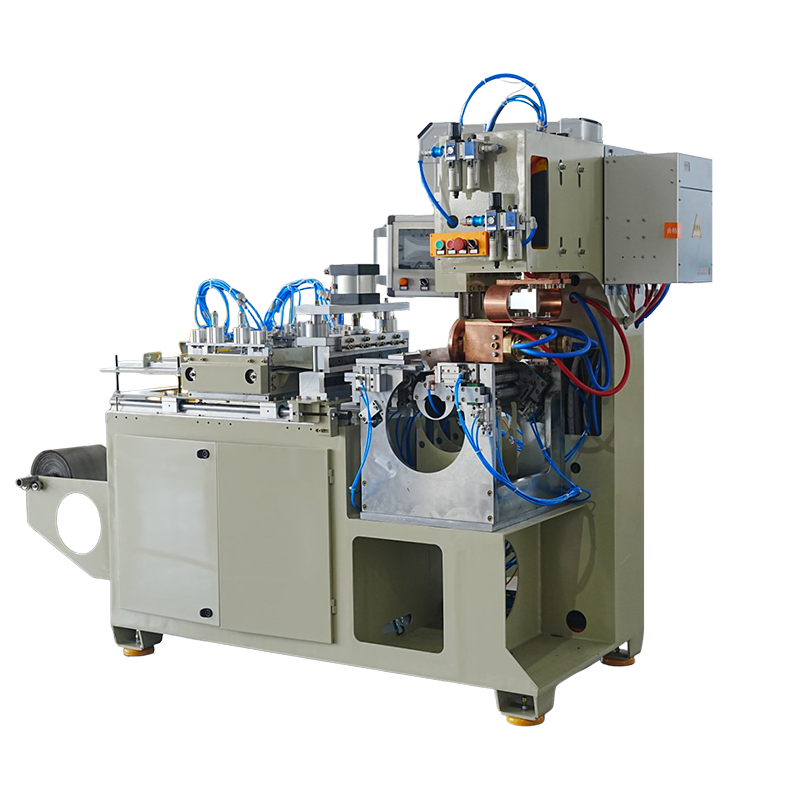
La máquina integrada de soldadura de malla de rodillos de tambor combina soldaduras de cuerpos de tambor y accesorios de malla de alambre en un único flujo de trabajo automatizado, lo que agiliza los ...
Ver detalles -
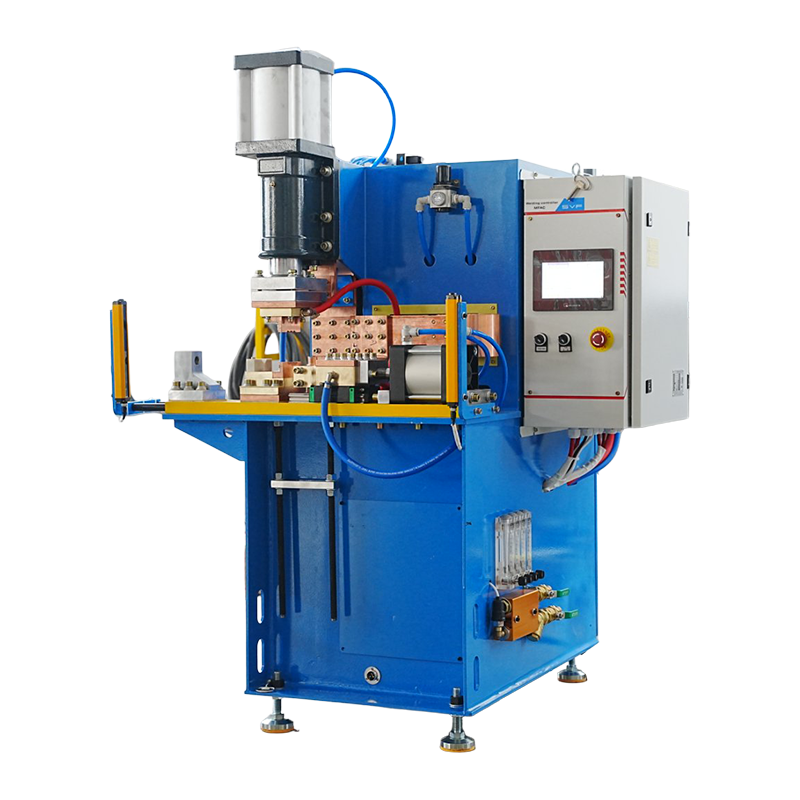
La máquina de soldadura a tope de CA para ojales de amortiguadores es un sistema de soldadura por resistencia especializado diseñado para unir componentes de ojales de amortiguadores cilíndricos o tub...
Ver detalles -
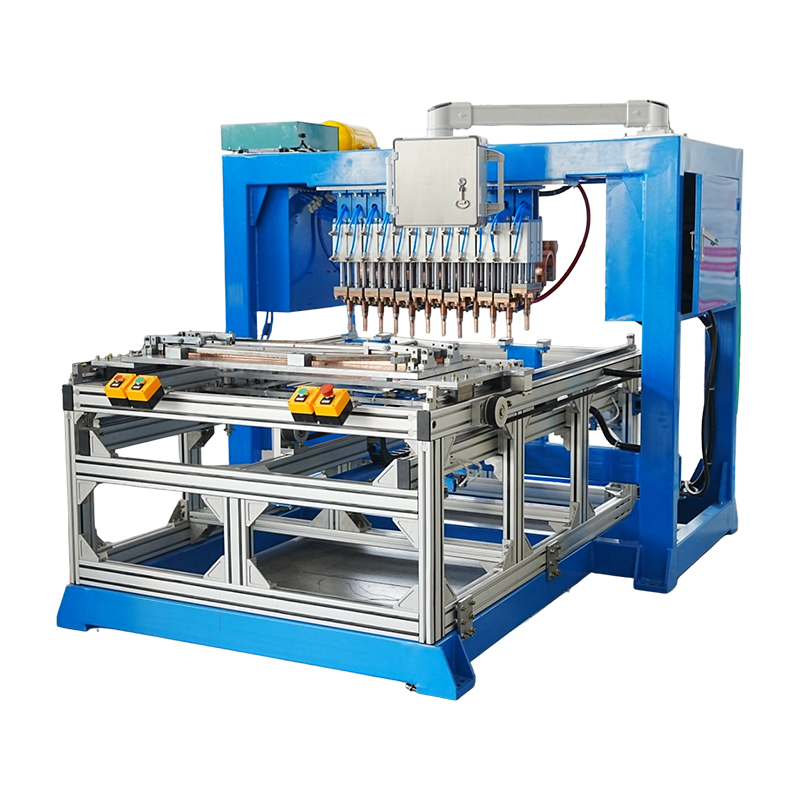
La máquina de soldadura por puntos de pórtico alterno es una solución automatizada de soldadura por resistencia de doble‑estación que maximiza la productividad al permitir que una estación suelde mien...
Ver detalles -
La máquina de soldadura de cabezales Multi‑para marcos de hornos integra varios cabezales de soldadura que trabajan de manera sincronizada para lograr múltiples soldaduras de juntas en un solo ciclo d...
Ver detalles


 +86-15268688035
 jx12@4006796688.com
 No.99, Carretera Huaxi, Nuevo Distrito de Chengxi, Ciudad de Yongkang, Zhejiang, China.
¡Envíenos un mensaje ahora mismo!
Copyright © Yongkang Jiaxiao Welding Automation Equipment Co., Ltd. Todos los derechos
Reservado