 es

 English
 русский
 Français
 Español
 عربى

 Obtener una cuota
¿Cómo afecta una soldadora a tope por flash a la calidad de la soldadura y la estabilidad del proceso?
Fecha:Sep 11, 2026
La soldadura a tope se utiliza para unir piezas de metal juntando sus extremos mediante un proceso controlado de calentamiento y recalcado. Aunque el equipo realiza la misma secuencia básica de un trabajo a otro, la calidad de la unión terminada puede cambiar cuando la posición de la pieza de trabajo, el comportamiento del flasheo, la presión, el movimiento o las condiciones de contacto no coinciden adecuadamente.
Para entornos de producción, la calidad de la soldadura no está determinada por una única configuración. La interacción entre el movimiento mecánico y el calentamiento eléctrico tiene un efecto directo en la forma en que se forma la articulación. Un pequeño cambio al inicio del proceso también puede influir en lo que sucede durante el flasheo y el malestar.
Por esta razón, una soldadura estable requiere atención a todo el proceso en lugar de a un parámetro aislado. La alineación de la pieza de trabajo, la estabilidad del tapajuntas, la fuerza de recalcado, la coordinación de parámetros, la condición de los electrodos y la sujeción desempeñan un papel en la producción de uniones consistentes. Cuando una soldadura terminada muestra un cambio inesperado, estos factores también proporcionan un punto de partida práctico para verificar el proceso.
¿Qué factores determinan la calidad de la soldadura en una soldadora a tope por flash?
Una unión soldada se desarrolla a través de varias etapas interconectadas. Las piezas de trabajo deben sujetarse de forma segura, sus extremos deben encontrarse en la posición deseada y el proceso de calentamiento debe crear las condiciones adecuadas antes de que se produzca el movimiento de recalcado final.
La relación entre estas etapas es importante. Por ejemplo, una mala alineación puede crear un contacto desigual entre las piezas de trabajo. El contacto desigual puede afectar el tapajuntas, lo que puede cambiar la forma en que se distribuye el calor a lo largo del área de la junta. La condición resultante puede llevar a la etapa perturbadora.
Por tanto, varios factores pueden influir en la calidad de la soldadura:
- Alineación de piezas afecta cómo se unen los dos extremos.
- Comportamiento intermitente influye en el calentamiento en toda el área de la articulación.
- Condiciones perturbadoras Afecta la forma en que se unen los extremos calentados.
- Coordinación de parámetros determina si el proceso permanece consistente.
- Contacto de electrodo Influye en la transferencia eléctrica y la estabilidad mecánica.
- Sujeción mantiene las piezas de trabajo en la posición prevista durante el movimiento.
Estos factores no deben tratarse como elementos independientes. Un cambio en una parte del proceso puede crear una condición diferente en otra parte. Observar la secuencia completa hace que sea más fácil identificar por qué cambia una articulación incluso cuando el material en sí parece no haber cambiado.
¿Por qué es importante la alineación de la pieza de trabajo en la soldadura a tope por flash?
La alineación se establece antes de que comience el proceso de calentamiento, pero su efecto puede permanecer visible en la junta terminada. Las dos piezas deben acercarse entre sí en una posición controlada y consistente. Si sus extremos están desplazados, es posible que el área de contacto no se desarrolle uniformemente durante las siguientes etapas.
La desalineación también puede afectar la cantidad de material desplazado durante el recalcado. Un lado puede moverse de manera diferente que el otro, creando una apariencia de junta desigual o requiriendo trabajo de acabado adicional.
La sujeción juega aquí un papel importante. Las piezas de trabajo necesitan suficiente soporte para resistir movimientos no deseados y al mismo tiempo permitir que el equipo realice la secuencia de soldadura prevista. Si las condiciones de sujeción cambian durante la operación, la posición real de las piezas de trabajo puede diferir de la posición establecida en la configuración.
Antes de soldar, los operadores pueden prestar atención a:
- Si los extremos de la pieza de trabajo están colocados correctamente.
- Si las superficies de sujeción sujetan el material de forma segura.
- Si los dos extremos se encuentran sin un desplazamiento obvio.
- Si la pieza de trabajo permanece estable durante el movimiento inicial.
La alineación no determina por sí sola la calidad de la soldadura, pero establece las condiciones físicas bajo las cuales se lleva a cabo el resto del proceso.
¿Cómo afecta la estabilidad del tapajuntas al proceso de soldadura?
El flasheo es una parte clave del proceso de calentamiento. A medida que los extremos de la pieza de trabajo se acercan entre sí, se desarrolla un contacto eléctrico entre las superficies, lo que produce calor localizado. El proceso continúa mientras los extremos se acercan uno hacia el otro y el material se consume gradualmente de las superficies de unión.
El tapajuntas estable ayuda a crear una condición de calefacción más consistente. Si el parpadeo comienza y se detiene repetidamente o cambia notablemente durante el ciclo, la distribución de temperatura cerca de la junta también puede volverse desigual.
Varias condiciones pueden influir en el comportamiento de los destellos. Estos incluyen la separación inicial, el movimiento de las piezas de trabajo, las condiciones eléctricas, el estado de la superficie y las características del material. El punto importante es que el tapajuntas no debe considerarse simplemente como una etapa que ocurre entre el sujeción y el recalcado. Su comportamiento afecta directamente al estado de las superficies antes de ser prensadas.
Si el tapajuntas es inestable, la junta resultante puede mostrar signos como:
- Eliminación desigual de material
- Formación de destellos irregulares
- Diferencias en el calentamiento a través de la articulación.
- Cambios en la apariencia del área de soldadura.
La causa no debe atribuirse automáticamente a los ajustes eléctricos. El movimiento mecánico y el posicionamiento de la pieza de trabajo también pueden afectar la estabilidad del tapajuntas.
¿Cómo influye la fuerza alterada en la unión soldada?
Una vez alcanzada la condición de calentamiento requerida, las piezas se juntan con fuerza. Esta etapa de recalcado cambia los extremos calentados y ayuda a formar la unión final.
La relación entre calentar y alterar es importante. Si las piezas de trabajo no están en condiciones adecuadas cuando comienza el recalcado, es posible que la junta resultante no se desarrolle como se esperaba. Asimismo, una condición de malestar inadecuada puede alterar la cantidad de material desplazado del área de la articulación.
La fuerza alterada trabaja junto con el movimiento y el tiempo en lugar de actuar como un valor aislado. Los extremos calentados deben unirse de manera controlada para que el material en la interfaz pueda formar una conexión continua.
Por lo tanto, un operador que examine la etapa de recalcado puede observar la relación entre:
| Condición del proceso | Posible efecto en la articulación. |
|---|---|
| Calentamiento desigual antes de alterar | Deformación material desigual |
| Movimiento inconsistente | Variación en la formación de articulaciones. |
| Acción perturbadora insuficiente | Mala formación de interfaz |
| Desplazamiento excesivo de material | Mayores requisitos de acabado. |
| Sujeción inestable durante el recalcado | Compensación o irregularidad conjunta |
La apariencia después del malestar puede proporcionar información útil, pero la inspección visual por sí sola no siempre identifica la causa original. Es posible que también sea necesario verificar las condiciones anteriores de flasheo y alineación.
¿Cómo pueden los parámetros de soldadura causar una calidad de soldadura inconsistente?
Los parámetros de soldadura determinan cómo se mueve el equipo y cómo se aplica la energía eléctrica durante la secuencia de unión. Un parámetro que funciona bajo un conjunto de condiciones de material y pieza de trabajo puede no producir el mismo resultado cuando esas condiciones cambian.
La cuestión importante no es simplemente si un entorno individual es alto o bajo. Las configuraciones deben trabajar juntas durante todo el proceso. El movimiento intermitente, las condiciones de calentamiento y la acción perturbadora forman una secuencia conectada.
Por ejemplo, un cambio de movimiento puede alterar la forma en que se desarrolla el destello. Un cambio en las condiciones de calefacción puede afectar cuándo debe comenzar el malestar. Un cambio en el comportamiento perturbador puede influir en la forma final de la articulación.
Una forma práctica de ver la relación es:
| Área de proceso | Condición a observar | Posible resultado de la inestabilidad. |
|---|---|---|
| Movimiento inicial | Aproximación suave de las piezas | contacto irregular |
| intermitente | Comportamiento continuo y controlado. | Calentamiento desigual |
| Calefacción | Condición constante cerca de la articulación. | interfaz variable |
| Molesto | Movimiento de unión controlado | deformación irregular |
| sosteniendo | Posición estable de la pieza de trabajo | Desalineación |
Por lo tanto, los ajustes de parámetros deben realizarse teniendo en cuenta la secuencia completa de soldadura. Cambiar varias configuraciones al mismo tiempo también puede dificultar la resolución de problemas porque resulta más difícil identificar qué cambio afectó el resultado.
Una configuración consistente proporciona una referencia más clara para identificar la variación del proceso. Cuando cambian el material, las dimensiones de la pieza de trabajo o las condiciones de la superficie, es posible que sea necesario revisar las condiciones de soldadura en lugar de copiarlas sin realizar ajustes.
¿Cómo afectan las condiciones de sujeción y electrodo a la estabilidad de la soldadura?
El contacto eléctrico y la sujeción mecánica son dos condiciones básicas que permiten que el proceso de soldadura funcione según lo previsto. Los electrodos deben mantener un contacto adecuado con las piezas de trabajo, mientras que el sistema de sujeción debe mantener el material en una posición segura durante el movimiento.
Un mal contacto puede interferir con la transferencia de energía eléctrica. Al mismo tiempo, una condición de sujeción inestable puede permitir que la pieza de trabajo se desplace. Estos dos problemas pueden aparecer por separado, pero también pueden ocurrir juntos.
Las superficies de los electrodos deben permanecer en una condición que permita un contacto constante. La suciedad, los depósitos superficiales, el desgaste o los daños físicos pueden cambiar el área de contacto. Cuando cambia el área de contacto, el comportamiento de calentamiento también puede cambiar.
La sujeción merece una atención similar. Si la pieza de trabajo no se sujeta de forma segura, el movimiento durante el tapajuntas o el recalcado puede cambiar la posición de la junta. Esto puede crear un aparente problema de soldadura aunque los ajustes eléctricos no hayan cambiado.
Los controles de rutina pueden incluir lo siguiente:
- Inspección de las superficies de contacto de los electrodos.
- Comprobar si la pieza de trabajo está sujeta firmemente
- Buscando signos de desgaste anormal
- Comprobación de movimientos no deseados durante el ciclo de soldadura.
- Confirmar que la pieza de trabajo permanece correctamente alineada
Estas comprobaciones son particularmente útiles cuando la calidad de la soldadura cambia sin un cambio obvio en los ajustes de soldadura.
¿Qué causa los defectos comunes en las uniones soldadas a tope?
Los defectos de soldadura pueden desarrollarse cuando una o más etapas del proceso no producen las condiciones previstas. El defecto visible no es necesariamente el punto donde empezó el problema.
Por ejemplo, una interfaz de soldadura desigual puede estar relacionada con la alineación, el tapajuntas o el recalcado. El destello excesivo puede estar asociado con las condiciones de calentamiento y movimiento. Una grieta puede volverse visible después de que la unión se haya enfriado, mientras que su causa subyacente puede estar relacionada con las condiciones establecidas anteriormente en el ciclo de soldadura.
Los problemas comunes se pueden considerar desde varios ángulos:
Falta de fusión
La interfaz de unión puede no formar una conexión continua cuando las superficies no alcanzan las condiciones adecuadas antes de unirse.
Inclusiones relacionadas con óxidos
Los óxidos o el material de la superficie que permanecen en la interfaz pueden interferir con la formación de juntas. Por lo tanto, la preparación de la superficie y la relación entre el tapajuntas y el recalcado pueden ser importantes.
Interfaz de soldadura desigual
Una interfaz irregular puede indicar un calentamiento desigual, problemas de alineación o un movimiento perturbador inconsistente.
destello excesivo
Una cantidad inusualmente grande de material desplazado puede indicar que las condiciones de calentamiento o movimiento no se adaptan adecuadamente a la pieza de trabajo.
agrietamiento
Las grietas requieren una investigación cuidadosa porque pueden involucrar el comportamiento del material, las condiciones de calentamiento, la deformación, el enfriamiento u otros aspectos del proceso.
Un principio útil para la resolución de problemas es evitar tratar el defecto visible como un evento aislado. Las condiciones inmediatamente anteriores a la aparición del defecto pueden proporcionar más información que la apariencia de la junta terminada por sí sola.
Qué se debe comprobar cuando cambia la calidad de la soldadura a tope por rebaba
Cuando cambia la calidad de la soldadura, el enfoque más eficiente suele ser realizar el proceso en secuencia en lugar de cambiar inmediatamente los ajustes de soldadura.
Comience con el estado físico de las piezas de trabajo. Verifique su alineación, superficies de contacto y estado de sujeción. Si la configuración es estable, la atención puede pasar a la etapa de tapajuntas y al movimiento de las piezas de trabajo.
A continuación, examine la etapa perturbadora. Busque cambios en el desplazamiento del material, el movimiento o la apariencia de las articulaciones. Si estas condiciones parecen diferentes del funcionamiento normal, la causa puede estar relacionada con la transición entre calentamiento y recalcado.
A continuación se deben revisar conjuntamente las condiciones eléctricas y mecánicas. Un cambio en el contacto del electrodo puede afectar el calentamiento, mientras que un cambio en el movimiento mecánico puede afectar el parpadeo. Tratarlos como sistemas separados a veces puede ocultar la conexión entre los síntomas observados.
Una secuencia de verificación práctica es:
Estado de la pieza de trabajo
↓
Alineación
↓
Sujeción
↓
Contacto de electrodo
↓
Comportamiento intermitente
↓
Comportamiento perturbador
↓
Parámetros de soldadura
↓
Estado de la junta terminada
Mantener una secuencia de inspección consistente hace que sea más fácil comparar diferentes ciclos de soldadura e identificar dónde comienza a desviarse el proceso. En lugar de cambiar inmediatamente varias condiciones, verificar una etapa a la vez puede proporcionar una indicación más clara del problema subyacente.
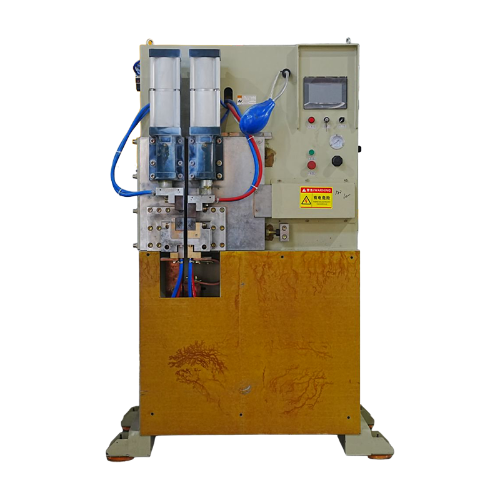
Para un proceso de producción industrial, la estabilidad de la soldadura proviene de la interacción del posicionamiento mecánico, el calentamiento eléctrico, el movimiento del material y el recalcado controlado. un Soldador a tope por flash Por lo tanto, es sólo una parte del proceso global. La condición de la pieza de trabajo, la forma en que se sostiene, el comportamiento del tapajuntas y la transición al recalcado contribuyen a la consistencia de la junta terminada.
Artículos recomendados
Productos relacionados
-
-
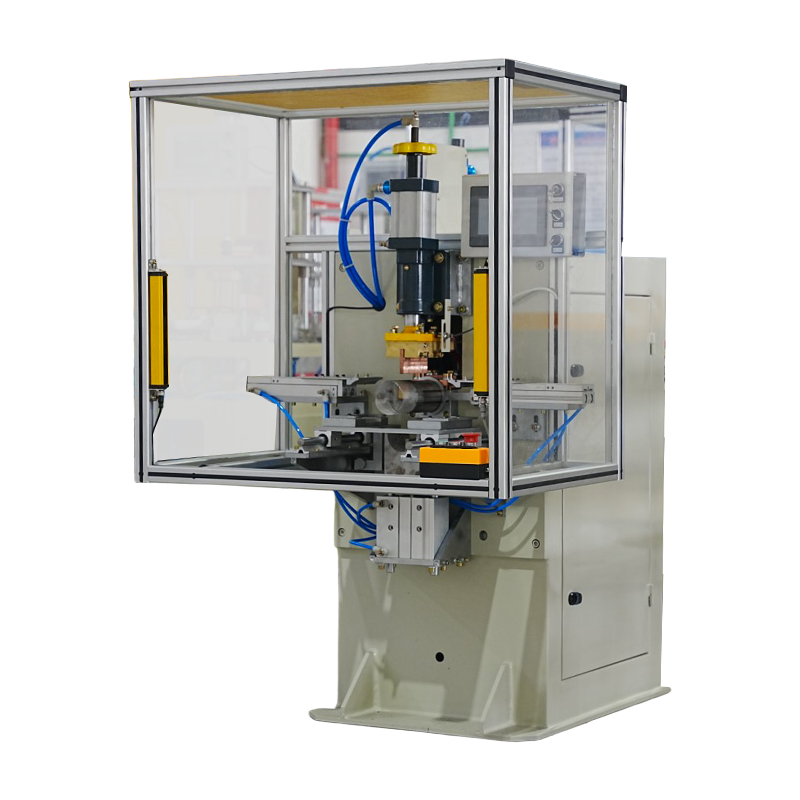
La máquina de soldadura para base organizadora de escritorio está diseñada para soldar con precisión la base de productos de almacenamiento de escritorio. El posicionamiento automatizado, la sujeción ...
Ver detalles -
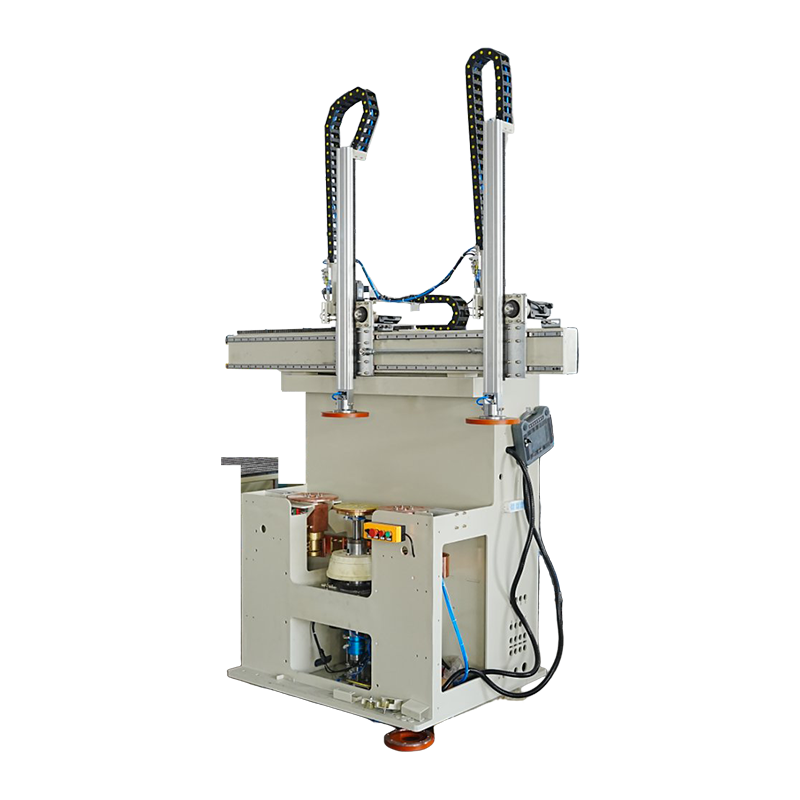
La máquina de soldadura por rodillos de fondo de tambor proporciona una solución automatizada para soldar el fondo de tambores cilíndricos a sus paredes laterales, entregando costuras de soldadura sua...
Ver detalles -
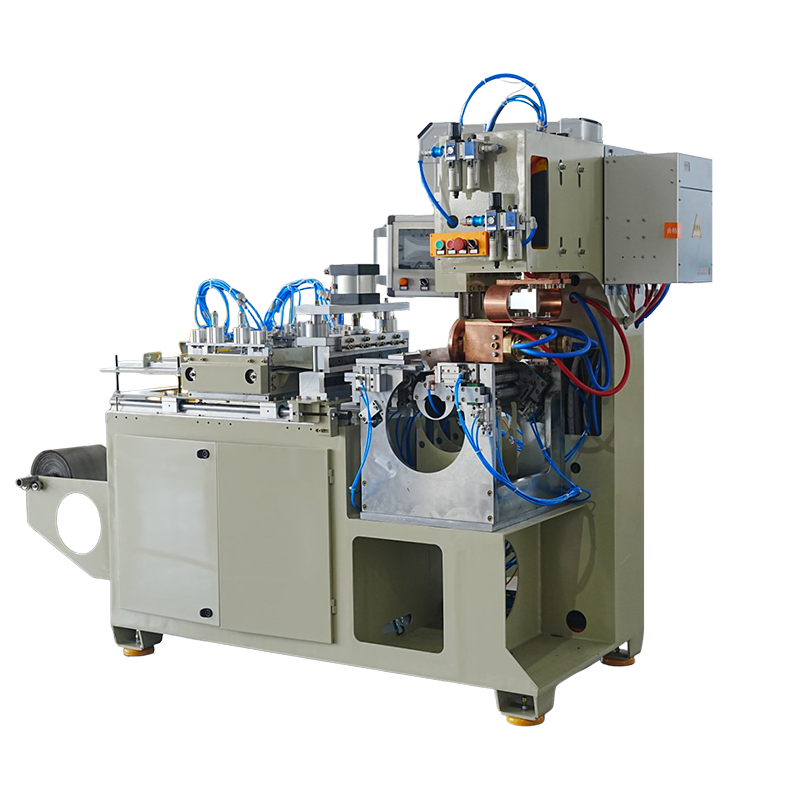
La máquina integrada de soldadura de malla de rodillos de tambor combina soldaduras de cuerpos de tambor y accesorios de malla de alambre en un único flujo de trabajo automatizado, lo que agiliza los ...
Ver detalles -
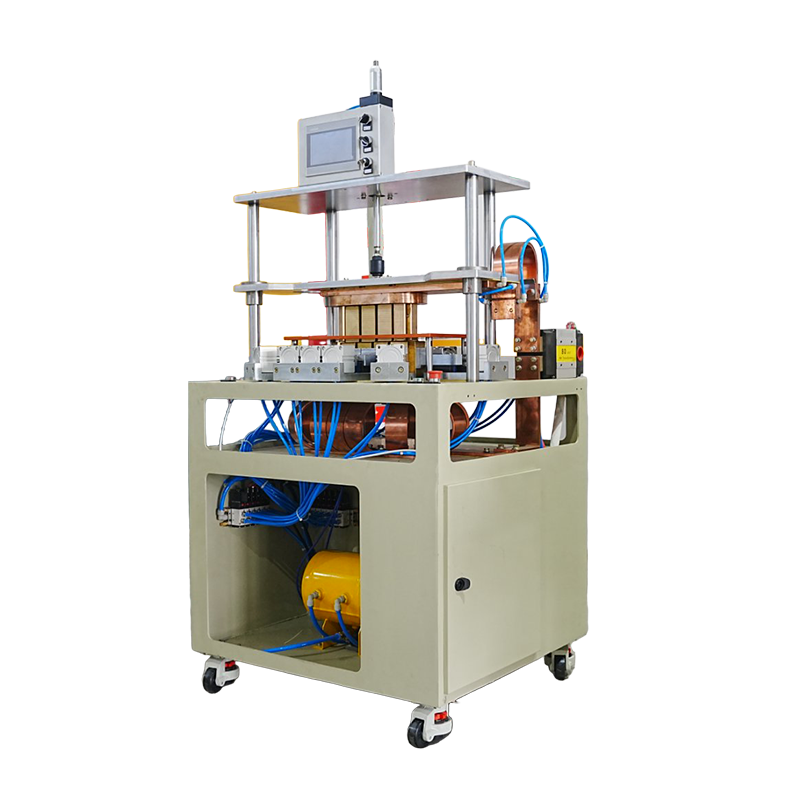
La máquina de soldadura por puntos de 12‑ cabezales para cestas colgantes redondas está diseñada para ofrecer soldadura ultrarrápida y de gran volumen para conjuntos circulares de alambres y láminas, ...
Ver detalles -
La máquina de soldadura por puntos de 6‑ cabezales para cestas colgantes redondas ofrece productividad equilibrada y flexibilidad para aplicaciones de soldadura de volumen medio‑. Con seis cabezales d...
Ver detalles -
La máquina de soldadura por costura de amortiguadores está diseñada para la soldadura de costura continua de cuerpos de amortiguadores y componentes cilíndricos sellados. Equipado con ruedas de costur...
Ver detalles -
La máquina de soldadura para marcos de hornos es una solución de soldadura por resistencia de alta‑duración diseñada para unir componentes estructurales de hornos grandes. Diseñado con marcos reforzad...
Ver detalles


 +86-15268688035
 jx12@4006796688.com
 No.99, Carretera Huaxi, Nuevo Distrito de Chengxi, Ciudad de Yongkang, Zhejiang, China.
¡Envíenos un mensaje ahora mismo!
Copyright © Yongkang Jiaxiao Welding Automation Equipment Co., Ltd. Todos los derechos
Reservado